

Et vedlikeholdsmannskap ved et sprøytestøpeanlegg skifter ut den samme nitril-O-ringen i hydraulikkaggregatet hver tredje uke. Oljen er mineralbasert, kumtemperaturen holder seg under 90 °C, og tetningen har riktig størrelse og tverrsnitt. Ingenting ved installasjonen ser feil ut. Det som aldri ble skrevet ned er akrylonitrilinnholdet i forbindelsen, og den enkelte utelatelsen forklarer den gjentatte feilen.
Buna N er nitrilbutadiengummi, nå nesten alltid skrevet som NBR. Nesten alle ytelsesspørsmål om det sporer tilbake til to avgjørelser tatt lenge før delen er støpt: hvor mye akrylnitril som er kopolymerisert inn i kjeden, og hvilket herdesystem kompounderen velger. Velg både bevisst og Buna N blir en av de billigste pålitelige rutene til oljemotstand. Overlat enten til tilfeldighetene, og ingen mengde etterstramming, smøring eller etterbestilling vil holde forseglingen.
Buna N, NBR og Nitril: Ett materiale, tre etiketter
Buna er en sammentrekning av butadien og natrium, natriumkatalysatoren bak emulsjonspolymeriseringsprosessen som ble kommersialisert i Tyskland på 1930-tallet. Buna S ble dagens SBR. Buna N ble nitrilfamilien, laget ved å kopolymerisere butadien med akrylnitril. Det eldre navnet vises fortsatt på eldre tegninger, forsvarsspesifikasjoner og europeiske reservedelslister, og det er grunnen til at et enkelt dataark kan inneholde både "Buna N" og "NBR" uten noen motsetning.
Kjemisk er de to identiske. ISO 1629 betegner polymeren NBR, mens ASTM D2000 beskriver en ferdig blanding gjennom en linjeforklaring som koder for hardhet, strekkfasthet, varmealdringsgrenser og væskemotstand. Den praktiske stenografien er enda enklere: Buna N betyr en gummi hvis ryggrad er umettet butadien, hvis polaritet kommer fra nitrilgrupper, og hvis oljemotstand stiger med nitrilandelen i kjeden.
Akrylnitrilinnhold setter oljeresistens og kuldefleksibilitet
Akrylnitril, vanligvis forkortet til ACN, er det første nummeret en kjøper bør spørre om. Kommersielle kvaliteter går fra omtrent 18 til 50 prosent ACN etter vekt. Å heve ACN øker polariteten, noe som presser olje-, drivstoff- og løsemiddelmotstanden oppover og drar glassovergangstemperaturen opp med seg. Den samme endringen herder generelt blandingen, reduserer returen og gjør blanding og kalandrering mer krevende på linjen.
| ACN-innhold | Motstand mot olje og drivstoff | Praktisk lavtemperaturgrense | Typiske bruksområder |
|---|---|---|---|
| 18–20 % | Rettferdig | -50 °C | Lavtemperaturpakninger, generelle mekaniske varer |
| 28–33 % | Bra | -40 °C | Slanger, tetninger, O-ringer, rulledeksler |
| 36–41 % | Veldig bra | -25 °C | Drivstoffledninger, oljetetninger, hydrauliske komponenter |
| 45–50 % | Utmerket | -15 °C | Raffineri- og drivstoffsystemtetninger, løsemiddelkontakt |
To karakterer som sitter på samme 70 Shore A-hardhet kan oppføre seg helt annerledes i en sump hvis ACN-innholdet er 28 og 41 prosent. Derfor er hardhet alene en svak innkjøpsspesifikasjon for Buna N, og derfor er en leverandør som ikke kan oppgi ACN-sortimentet en leverandør det er verdt å stille spørsmål ved.
Hvor Buna N fungerer og hvor det feiler
Kontinuerlig brukstemperatur for svovelherdet Buna N går fra omtrent -40 °C til 100 °C, med korte avvik til 120 °C tolererbart i luft. Peroksidherdede kvaliteter utveksler en viss behandlingsfleksibilitet for bedre varmealdring og lavere kompresjonssett, og kan holde nærmere 120 °C på kontinuerlig basis. Under -25 °C stivner standardkvalitetene merkbart og tetningsenergien faller bort.
Væskene som beseirer Buna N er verdt å huske, fordi de er vanlige i planter som også bruker mineralolje:
- Ketoner og estere, inkludert MEK, aceton og etylacetat
- Fosfat-ester hydrauliske væsker brukt i fly og noen turbinsystemer
- Sterke syrer, konsentrerte oksidasjonsmidler og aromatiske aminer
- Ozon, ultrafiolett lys og langvarig direkte sollys
- Høy konsentrasjon aromatiske og klorerte løsemidler
Ingen av disse begrensningene er eksotiske, men de oppdages ofte etter installasjon i stedet for før kjøp. For utendørs eller ozoneksponert arbeid forlenger en NBR/PVC-blanding levetiden til en viss pris i kompresjonssett. Der temperaturvinduet er bredere eller kjemikalielisten er lengre, er bytte av polymerfamilie det ærlige ingeniørsvaret i stedet for å tvinge Buna N til å gjøre en jobb den aldri ble formulert for.
Sammensetning: Hvor spesifikasjonen er vunnet eller tapt
Blanding er det stadiet som skaper flest Buna N-feil. Den umettede butadien-ryggraden skjæres lett, så tyggingen er kort og overblanding risikerer svie. Høy-ACN-kvaliteter absorberer mykner og behandler olje raskt og blir klebrig, mens lav-ACN-kvaliteter tar olje sakte og trenger lengre sykluser. Dumptemperaturer holdes normalt mellom 110 °C og 140 °C, og akseleratorer tilsettes på en kjølig åpen mølle i stedet for inne i den interne blanderen.
Interne miksere håndterer masterbatchen, åpne møller fullfører den, og eltere er ofte det bedre valget for tungt belastede eller høyt fylte forbindelser. Mekanikken bak det valget er dekket i denne praktiske veiledningen til hvordan gummieltere optimaliserer blandeeffektiviteten , som er verdt å lese før du spesifiserer syklustider for en batch med høy ACN.
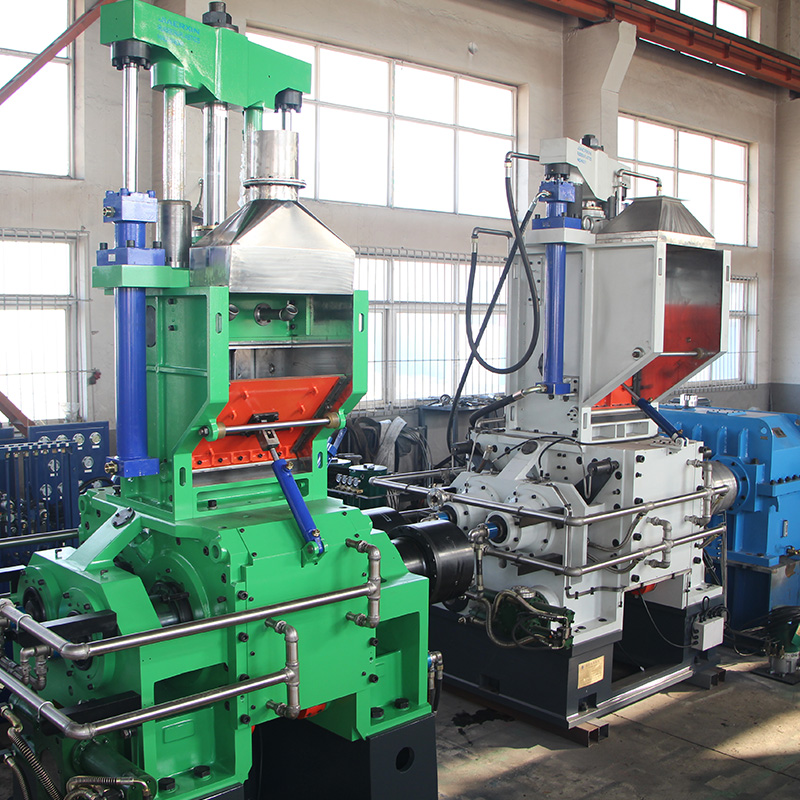 Banbury-maskin i gummi Innenfor moderne gummi- og plastbehandling har effektivt, energibesparende og miljøvennlig produksjonsutstyr blitt nøkkelen til å forbedre... Se produkt →
Herdesystemet betyr like mye som blandingen. Svovel med sulfenamidakselerator gir god rivestyrke, god utmattelseslevetid og tilgivende prosessering. Peroksidherding med et dialkylperoksid produserer karbon-karbon-tverrbindinger som motstår varmealdring og holder kompresjonen langt bedre, til prisen av dårligere varm rive og en forbindelse som må blandes og lagres med mer forsiktighet. For sel som sitter under belastning ved 100 °C eller høyere, er den handelen vanligvis verdt å ta.
Forme og herde Buna N-deler
Når den er blandet, følger Buna N de vanlige gummibehandlingsrutene. Kalendere produserer ark og skummet materiale, ekstrudere produserer slangeforinger, værlister og profiler, og kompresjon, overføring eller sprøytestøping produserer tetningene og putene som folk flest forbinder med materialet. Hver rute setter sine egne grenser: høy-ACN-forbindelser er stivere under kalandrering og mer utsatt for å dø svulme opp under ekstrudering.
Vulkanisering utføres normalt mellom 150 °C og 170 °C. En arbeidsregel for tynne seksjoner er omtrent ett minutt per millimeter tykkelse pluss to til tre minutters opphold ved 160 °C, men herdekurven som følger med batchen overstyrer alltid en tommelfingerregel. Platetrykket må være høyt nok til å lukke formen og undertrykke porøsiteten uten å presse massen tynt i kantene. Tykke seksjoner og store puter bør herdes sakte, fordi utsiden av en varm del kan herdes fullstendig mens kjernen fortsatt er myk, og den gradienten viser seg først senere som en kompresjonsfeil.
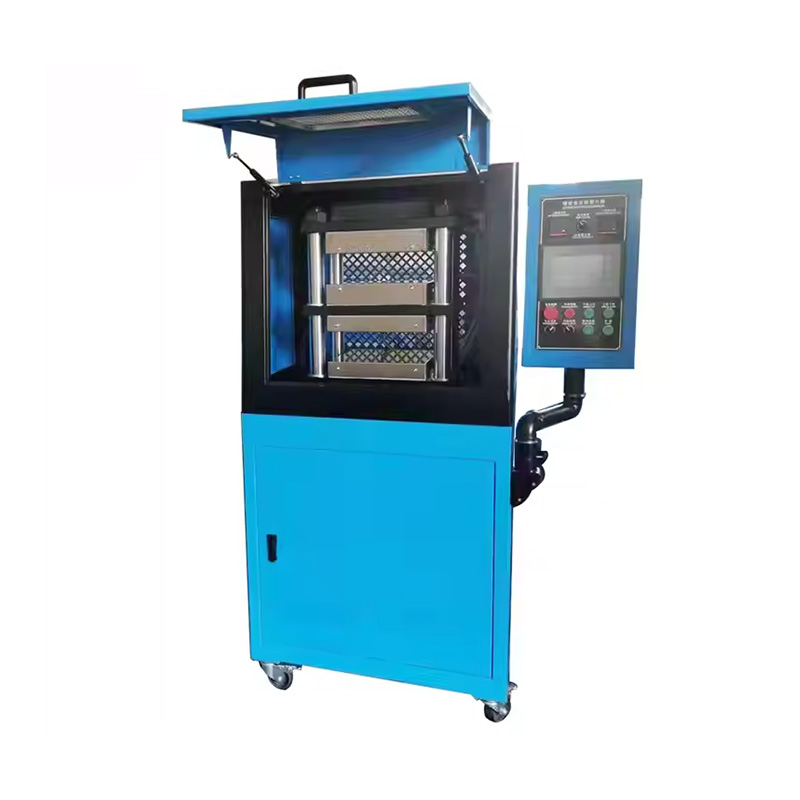 Gummiplate Vulkaniseringspressmaskinleverandører Gummi blandemaskin Se produkt →
For peroksidherdede deler fjerner en trinnvis etterherding i en ovn flyktige nedbrytningsprodukter og stabiliserer nettverket. Å hoppe over det etterlater en blanding som lukter, flekker og fortsetter å endre hardhet under bruk.
Spesifisering av Buna N-ark: En kort sjekkliste
Industriell gummiplate er der vage spesifikasjoner koster mest penger, fordi feil oppstår måneder etter at materialet er kuttet og installert. Før du bekrefter en kjøpsordre, bekreft hver vare nedenfor.
- ACN-område, eller et eksplisitt oljemotstandsmål, for eksempel en volumsvellegrense etter nedsenkingstesting
- En ASTM D2000-linjeforklaring i stedet for en handelsbeskrivelse alene
- Hardhet med en oppgitt toleranse, normalt pluss eller minus 5 Shore A
- Tykkelse og tykkelsestoleranse, spesielt for pakninger kuttet fra ark
- Herdesystem, siden det bestemmer kompresjonssett og varmealdringsadferd
- Kompresjonsinnstilt grense ved den faktiske driftstemperaturen
- Overflatefinish, stoffinnsetting og krav til underlag
Hele utvalget av ark, matte og belteprodukter bygget på denne kjemien er beskrevet under nettstedets løsninger for gummiprodukter , som er en nyttig referanse for å matche en forbindelse til en applikasjon før du legger inn en bestilling.
 NBR gummiplate Neoprene Rubber Sheet er et høyytelses gummiark laget av kloroprengummi (CR, Chloroprene Rubber) som hovedråstoff gjennom kalandrering eller støping av... Se produkt →
Feilmønstre som er verdt å gjenkjenne tidlig
- Ensartet hevelse over hele forseglingen peker vanligvis på feil ACN-kvalitet for væsken, ikke på en defekt batch.
- Herding og overflatesprekker over flere måneder i en utendørs installasjon er ozonangrep, og krever en blanding eller en annen polymer.
- Permanent utflating på en side etter uker under belastning er høy kompresjonssetting fra en svovelkur der det var nødvendig med en peroksidkur.
- Ujevn hardhet over en tykk pute indikerer en ufullstendig herdesyklus eller utilstrekkelig stansetid.
- Klebrig, klebrig ark rett fra pallen betyr ofte over-plastifisert lager i stedet for et lagringsproblem.
Hvert av disse symptomene kan spores tilbake til en beslutning om blanding eller herding, og det er grunnen til at utstyret som brukes til å blande og presse sammensetningen hører hjemme i samme samtale som selve polymervalget.
Buna N belønner en kjøper som stiller to spørsmål: hva er innholdet av akrylnitril, og hvordan herdes det? Disse svarene forutsier oljemotstand, lavtemperaturoppførsel og kompresjonsinnstilling mer pålitelig enn hardhet, farge eller pris per kilogram. Etter det avhenger resultatet av å blande disiplin og kurkontroll, fordi en perfekt formulering presset på en ukontrollert linje fortsatt produserer forseglinger som kommer tilbake tre uker senere.
 Previous
