

To gummiplater kan sitte på samme pall og se identiske ut - samme tykkelse, samme sorte overflate - men den ene overlever fem somre utendørs mens den andre sprekker i løpet av en enkelt sesong. Forskjellen er aldri ordet "gummi" på etiketten; det er det gummien faktisk er laget av.
Kort sagt, hver gummi starter som lange polymerkjeder. Naturgummi bruker polyisopren tappet fra gummitrær som flytende lateks; syntetisk gummi bruker kjeder bygget av petroleumsbaserte monomerer som butadien og styren. Ingen av dem fungerer alene: begge er blandet med herdemidler, fyllstoffer, oljer og beskyttelsesmidler, deretter vulkanisert med varme for å låse kjedene i ett elastisk nettverk.
Det korte svaret: Polymerkjeder pluss en sammensatt formel
Ingeniører kaller gummi en elastomer: en polymer som strekker seg under belastning og fjærer tilbake når den slippes. En polymer er et gigantisk molekyl bygget av tusenvis av repeterende enheter sammenføyd ende til ende til en kjede - naturgummiens byggestein er isopren (C5H8). Rå polymer alene er imidlertid klebrig om sommeren, stiv om vinteren og svak under belastning. Derfor er ekte gummi alltid en blanding, en oppskrift der polymeren bare utgjør omtrent halvparten til to tredjedeler av vekten. De resterende ingrediensene faller inn i fem familier:
- Basepolymer – naturlig polyisopren eller en syntetisk elastomer, som setter produktets kjernekarakter.
- Herdesystem - svovel eller peroksider, som skaper tverrbindinger under vulkanisering.
- Fyllstoffer - kjønrøk, silika, leire eller kritt, som gir styrke og kontrollerer kostnadene.
- Prosessoljer og myknere, som myker opp kraften for jevn blanding og kalandrering.
- Beskyttelsesmidler – antioksidanter, antiozonanter og voks som bremser varme-, ozon- og forvitringsangrep.
~35 % gummiinnhold i fersk trelatex
1-3 t svovel i de fleste herdesystemer
140-180°C typisk trykkherdetemperatur
~2/3 av verdens gummiforbruk er syntetisk
Naturgummi: Polyisopren fra Tree Latex
Naturgummi kommer fra Hevea brasiliensis, gummitreet. Arbeidere kutter en tynn spiral inn i barken, og treet blør lateks - en melkeaktig væske der omtrent 30-35 prosent av innholdet er gummihydrokarbon suspendert i vann, ofte stabilisert med ammoniakk slik at det ikke koagulerer i koppen. Polymeren på innsiden er cis-1,4-polyisopren, og dens ryddige, fjærende geometri forklarer naturgummiens eksepsjonelle elastisitet: når de strekkes, justeres og krystalliserer kjedene, og det er grunnen til at selv ufylt naturgummi kan nå strekkstyrke nær 25 MPa.
For å behandle det, blir lateks koagulert med maursyre, deretter rullet og tørket til ribbet røkt ark eller komprimert til blokkkvaliteter for frakt. Et enkelt tre gir bare noen få kilo tørr gummi per år, noe som holder naturgummi en landbruksvare hvis pris svinger med avlinger og fraktruter.
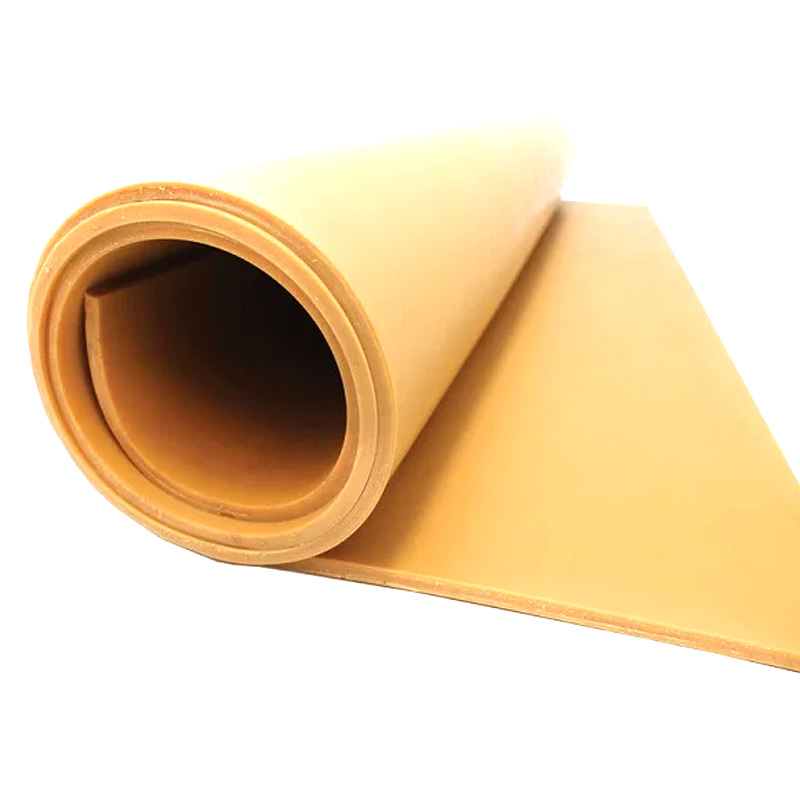 Naturgummiplate for tetting og støtdemping Etter å ha forklart hvordan lateks blir behandlet til ark, er dette naturgummiarket et relevant eksempel: det tilbyr høy elastisitet, rivebestandighet og stabil ytelse for forsegling, anti-skli og fôrbruk mellom -50 ℃ og 70 ℃. Se produkt →
Dens kjemiske svakhet sitter i den samme dobbeltbindingen som gir den vår: ozon, UV-lys og hydrokarbonoljer angriper dette stedet lett, så ubehandlet naturgummi sprekker utendørs og sveller i drivstoff. Dette er hovedårsakene til at sammensatte legger til beskyttelsesmidler eller bytter til syntetiske alternativer.
Syntetisk gummi: Polymerer bygget av petroleum
Syntetisk gummi er laget ved å polymerisere monomerer avledet fra råolje og naturgass. De står nå for omtrent to tredjedeler av det globale gummiforbruket, fordi hver oppskrift kan justeres mot en spesifikk trussel - olje, varme, ozon, slitasje eller flamme. Monomerene på etiketten forutsier ytelsen:
| Gummi type | Bygget av | Signaturstyrke | Typiske produkter |
|---|---|---|---|
| SBR | Styren-butadien | Slitestyrke til lav pris | Dekk, SBR-duk, beltetrekk |
| NBR | Akrylnitrilbutadien | Motstand mot olje og drivstoff | Pakninger, slanger, oljebestandig plate |
| EPDM | Etylen, propylen, dien | Motstand mot ozon, UV og damp | Utendørs pakninger, taktekking, værlister |
| CR (neopren) | Kloropren | Balansert flamme-, vær- og oljeadferd | Pakninger, kabelkapper |
| Silikon | Siloksan ryggrad | Elastisk fra ca -60 til 230°C | Matvare- og høytemperaturdeler |
Nitril (NBR) viser hvordan monomerer direkte oversettes til egenskaper: å øke akrylonitrilinnholdet fra ca. 18 til 45 prosent forbedrer oljemotstanden jevnt og trutt, samtidig som lavtemperaturfleksibilitet byttes ut. Kjøpere som hopper over den detaljen ender opp med sel som svulmer opp i selve væsken de ble kjøpt for å inneholde.
 NBR gummiplate med avstembar oljemotstand Etter diskusjonen om akrylonitril-innhold og oljesvelling, illustrerer dette nitrilgummi-arket materialvalget: det passer oljeeksponerte tetningsapplikasjoner der væskemotstand betyr mer enn lavtemperaturfleksibilitet eller ozonholdbarhet. Se produkt →
EPDM gjør den motsatte handelen. Dens mettede ryggrad trekker på skuldrene av ozon, sollys og vann – derav grepet på utendørs pakninger og taktekking – men den samme kjemien gir den nesten ingen motstand mot hydrokarbonoljer.
 EPDM gummiplate for utendørs tetting Rett etter notatet om EPDMs mettede ryggrad som motstår ozon, sollys og vann, passer dette arket til utendørs pakninger, taktekking og isolasjon, med et arbeidsområde på -40 ℃ til 150 ℃, men begrenset oljemotstand. Se produkt →
Hva annet går inn i en gummiblanding
Formler er dosert i phr—deler per hundre gummi etter vekt. En typisk svart sammensetning lyder omtrent slik:
- Svovel, 1-3 phr: tverrbinderen; for lite etterlater svak gummi, mens langt flere gjør det til hard ebonitt.
- Akseleratorer, under 2 ph: kjemikalier som får svovel til å herde raskt ved lavere temperatur.
- Sinkoksid, 3-5 phr, pluss stearinsyre, 1-2 phr: aktivatorer som lar akseleratorene virke.
- Kullsort, 20-50 phr: grunnen til at de fleste industrigummi er svart, og et fyllstoff som kan doble strekkfastheten og slitetiden.
- Leire eller kritt: rimelige fyllstoffer som justerer hardhet og pris i ikke-kritiske deler.
- Prosessoljer, 5-20 ph: myk blandingen for fresing og kalandrering.
- Antioksidanter, antiozonanter og voks, 1-5 phr kombinert: langsom aldring og ozonsprekk.
Flytt hvilken som helst linje og produktet beveger seg med den: legg til voks og arket motstår ozon; bytte carbon black for silika og rivestyrkestigninger sammen med pris; øke svovel og hardheten stiger på Shore A-skalaen. Dette er grunnen til at to ark med samme tykkelsesspesifikasjon ikke kan oppføre seg likt.
Vulkanisering: trinnet som låser kjedene sammen
Uvulkanisert gummi er et virvar av uavhengige kjeder som glir forbi hverandre - klebrig, svak og formløs på en varm dag. I 1839 fant Charles Goodyear ut at oppvarming av gummi med svovel endrer det permanent: svovelatomer bygger bro over nabokjeder ved sine reaktive dobbeltbindinger, og sveiser tusenvis av løse tråder til et enkelt nettverk.
De røde lenkene i diagrammet er de svovelbroene - den samme reaksjonen som utføres i hver vulkaniseringspresse. Tallene er praktiske, ikke folklore: pressherding går vanligvis ved 140-180°C i noen minutter opp til en time avhengig av delens tykkelse, og tverrbindingstettheten bestemmer den endelige hardheten. Silikon og noen EPDM-kvaliteter hopper over svovel og herder med peroksider eller mikrobølge-varmluftslinjer i stedet, og det er grunnen til at silikonplate forblir fleksibelt ved temperaturer som vil bryte ned svovelherdet gummi.
Hvordan rå polymer blir et ark, en matte eller et belte
Oppskriften blir kun et produkt gjennom maskineri, og rekkefølgen er den samme enten utgangen er en kumatte eller et transportbånd:
- Blanding – interne blandere (Banbury), eltere eller åpne to-valser skjærer polymeren og sprer fyllstoffene, oljene og kjemikaliene; blandingstemperatur og energi bestemmer hvor jevn blandingen er.
- Forming – kalandrering gjør masse til kontinuerlige ark, ekstrudere danner profiler og presser formdeler under varme og trykk.
- Vulkanisering – presser, autoklaver, Rotocure-tromler eller mikrobølgelinjer låser de endelige elastiske egenskapene.
Stadiene mater hverandre: et dårlig dispergert fyllstoff kommer aldri tilbake ved kalanderen, og et ujevnt rullegap dukker opp igjen som tykkelsesvariasjon etter herding. Det er derfor prosessorer behandler miksing, forming og herding som én kontinuerlig kjede, og vår guide til valg av gummiblandere, kalendre og presser går gjennom denne valglogikken trinn for trinn.
Så, hva er gummien laget av? En polymer – naturlige isoprenkjeder fra trelatex eller syntetiske kjeder fra petroleum – pluss en dosert formel av kurativer, fyllstoffer, oljer og beskyttelsesmidler, sveiset inn i ett elastisk nettverk ved vulkanisering. Tilpass polymeren til eksponeringen den vil møte: NBR for olje, EPDM for sol og vær, naturgummi eller SBR for slitasje og kostnad, silikon for ekstreme temperaturer.
Hvis du kjøper ark, matter eller belter, be om det sammensatte databladet – polymertype, Shore A-hardhet, strekkstyrke, forlengelse – fordi disse tallene, ikke ordet "gummi", forutsier hvordan en del vil eldes i søknaden din. Som produsent av både gummibearbeidingsutstyr og ferdige gummiprodukter jobber vi på hvert punkt i den kjeden; se hvordan blandingene kartlegges til virkelige bruksområder i våre gummiprodukter.
 Previous
